Malowanie proszkowe – na czym polega i ile kosztuje?
Malowanie proszkowe to metoda nakładania powłoki z suchej farby w postaci drobnego proszku, który dopiero w piecu zamienia się w gładką, twardą warstwę. Stosuje się je do stali, aluminium, felg, ogrodzeń, mebli ogrodowych i elementów maszyn. Poniżej wyjaśniamy, jak wygląda cały proces, czym różni się od lakierowania ciekłego i od czego zależy cena usługi.
Na czym polega malowanie proszkowe i jak działa farba proszkowa?
Farba proszkowa to mieszanina żywic, pigmentów i dodatków w postaci bardzo drobnych cząstek. Nie zawiera rozpuszczalników, a samo malowanie odbywa się bez użycia wody. Najczęściej stosuje się cztery rodzaje żywic:
- Poliestrowe: lepiej znoszą słońce i pogodę, dlatego wybiera się je na zewnątrz.
- Epoksydowe: dają świetną odporność chemiczną i mechaniczną, ale na słońcu z czasem kredują, więc nadają się raczej do wnętrz i elementów technicznych.
- Hybrydowe (epoksydowo-poliestrowe): łączą cechy obu żywic i są popularne przy elementach wewnętrznych.
- Poliuretanowe: dają gładką, odporną powłokę i stosuje się je tam, gdzie liczy się wygląd i trwałość.
O wyborze żywicy decyduje więc przede wszystkim miejsce pracy elementu: na zewnątrz zwykle wygrywa poliester, wewnątrz i w zastosowaniach technicznych częściej epoksyd lub hybryda.
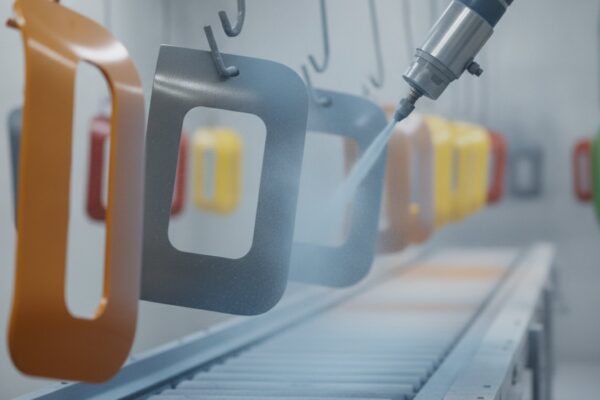
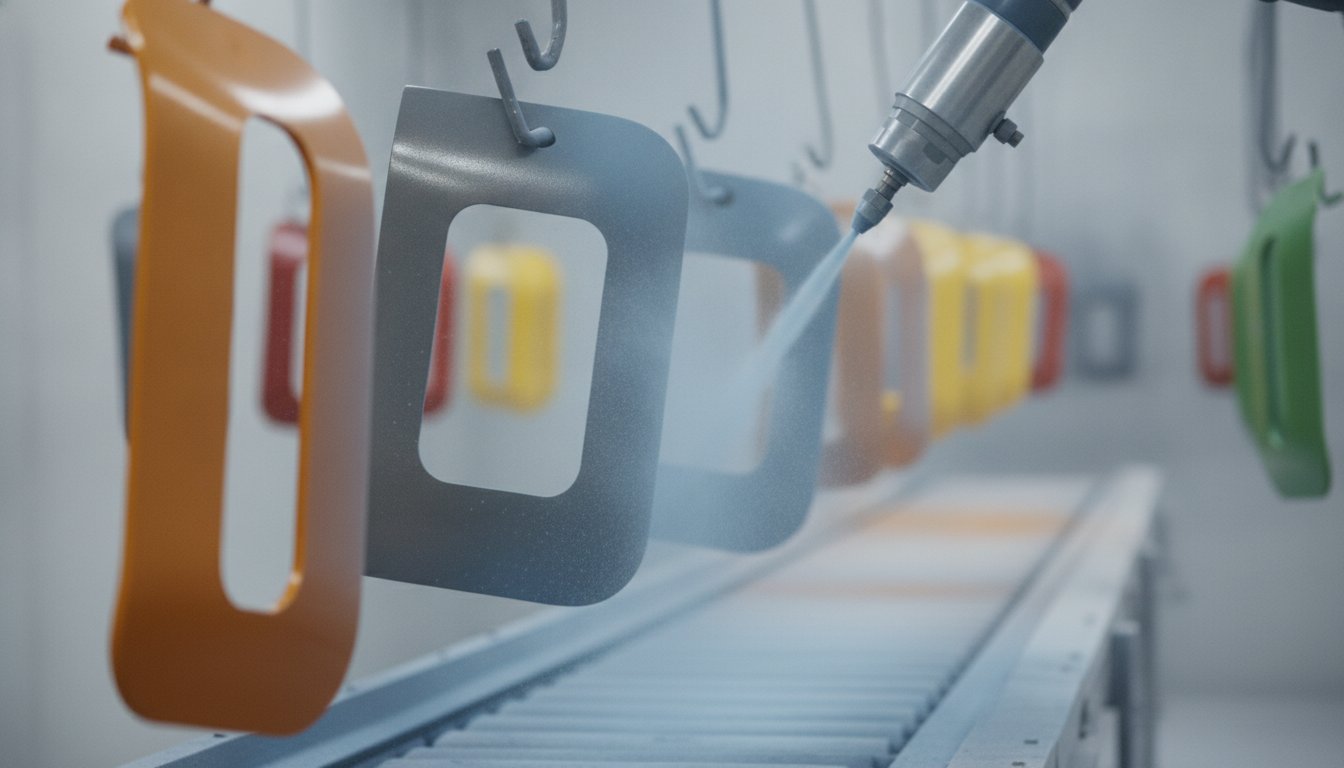
Proszek nanosi się pistoletem natryskowym. W metodzie elektrostatycznej cząstki dostają ładunek od wysokiego napięcia i przywierają do uziemionego elementu. Dzięki temu powłoka ma równą grubość, a proszek obejmuje także krawędzie. W metodzie tribo (elektrokinetycznej) cząstki ładują się przez tarcie o ścianki pistoletu, bez wysokiego napięcia. Tribo lepiej radzi sobie z elementami o skomplikowanych kształtach, bo ogranicza efekt klatki Faradaya, czyli nieosiadania proszku we wnękach i narożnikach.
Nałożony proszek jest na tym etapie tylko luźno związany z podłożem. Dopiero w piecu utwardzającym dochodzi do polimeryzacji: cząstki topią się, rozpływają i sieciują chemicznie w jednolitą powłokę. Po ostygnięciu element jest od razu gotowy do użytku, bez schnięcia i bez długiego wiązania.
Typowa grubość powłoki to orientacyjnie 60-120 µm, czyli zwykle więcej niż przy jednej warstwie farby ciekłej. Warstwa jest odporna na ścieranie, uderzenia i korozję, o ile podłoże zostało dobrze przygotowane. Zwykle nie wymaga podkładu, choć w trudnych warunkach, np. na ocynku lub przy wymaganiach antykorozyjnych, stosuje się podkłady proszkowe.
Jak wygląda malowanie proszkowe krok po kroku?
Jakość powłoki w największym stopniu zależy od przygotowania, a nie od samego natrysku. Błędy na pierwszym etapie wychodzą po miesiącach jako odpryski, pęcherze i rdza pod farbą.
Przygotowanie powierzchni: odtłuszczanie, piaskowanie, fosforanowanie
Element trzeba najpierw odtłuścić, bo ślady oleju, smaru czy odcisków palców powodują „rybie oczka” i brak przyczepności. Następnie usuwa się rdzę, zgorzelinę i stare powłoki. Najczęściej robi się to piaskowaniem lub śrutowaniem, które dodatkowo nadaje powierzchni szorstkość poprawiającą przyczepność. Przy dużych seriach stosuje się też wieloetapowe linie myjące.
Dla trwałości często dodaje się fosforanowanie żelazowe lub cynkowe, a na aluminium chromianowanie bezchromowe albo inną konwersję chemiczną. Taka cienka warstwa konwersyjna wiąże się z podłożem i spowalnia podpełzanie korozji pod powłoką. Po płukaniu element musi być dokładnie osuszony.
Natrysk elektrostatyczny i piec do malowania proszkowego
Oczyszczony element zawiesza się na uziemionym haku lub wózku. Operator maluje pistoletem natryskowym, utrzymując stałą odległość i równomierny ruch. Nadmiar proszku opada do kabiny, skąd można go odzyskać i użyć ponownie, więc straty materiału są niewielkie.
Potem element trafia do pieca. Piec do malowania proszkowego (komorowy lub przelotowy) nagrzewa się zwykle do ok. 180-200°C. Liczy się czas utrzymania temperatury na samym elemencie, orientacyjnie 10-20 minut. Masywne odlewy nagrzewają się wolniej niż cienka blacha, dlatego przy grubych profilach cykl jest dłuższy. Zbyt niska temperatura daje powłokę niedosieczoną i miękką, zbyt wysoka może zmienić kolor, zwłaszcza jasnych odcieni.
Malowanie proszkowe czy mokre: co wybrać?
Obie technologie mają swoje miejsce. Lakierowanie ciekłe wygrywa tam, gdzie element nie wejdzie do pieca (duże konstrukcje, plastik, drewno, naprawy na miejscu) albo gdy potrzebny jest specyficzny efekt, jak głęboki połysk samochodowy. Proszek jest natomiast naturalnym wyborem dla metalowych elementów, które można przewieźć do malarni i wygrzać.
| Cecha | Malowanie proszkowe | Malowanie mokre |
|---|---|---|
| Rozpuszczalniki | brak | obecne w większości farb |
| Grubość jednej warstwy | zwykle większa, równomierna | cieńsza, łatwiej o zacieki |
| Utwardzanie | piec, ok. 200°C | schnięcie lub niższa temperatura |
| Odporność mechaniczna | wysoka | zależy od systemu |
| Ograniczenia | element musi znieść temperaturę | niemal dowolny materiał |
| Odzysk materiału | nadmiar proszku można użyć ponownie | straty w mgle natryskowej |
Proszek daje też mniej problemów ze spływaniem, bo nie ma fazy ciekłej przed wypaleniem. Za to poprawki są trudniejsze: miejscowego uszkodzenia nie „dolakieruje się” tak łatwo, często trzeba zeszlifować fragment i uzupełnić go farbą ciekłą lub przemalować cały element.
Jeśli wybór zależy od materiału, zasada jest prosta. Stal, aluminium i żeliwo to kandydaci do proszku. Elementy z tworzyw, drewna, z uszczelkami czy łożyskami, które nie znoszą 200°C, trzeba malować mokro albo wcześniej zdemontować wrażliwe części.
Malowanie proszkowe aluminium i felg: na co zwrócić uwagę?
Aluminium maluje się proszkowo równie często jak stal, ale wymaga innego przygotowania. Na jego powierzchni tworzy się naturalna warstwa tlenku, która łatwo się odspaja, jeśli nie zostanie usunięta lub przekształcona chemicznie. Przy malowaniu proszkowym aluminium stosuje się zwykle odtłuszczanie, trawienie i konwersję bezchromową albo lekkie piaskowanie. Profile okienne, fasadowe i ogrodzeniowe maluje się w ten sposób seryjnie, często w kolorach z palety RAL.
Malowanie proszkowe felg to usługa popularna u kierowców. Felga jest narażona na kamienie, sól drogową i pył hamulcowy, więc twarda powłoka sprawdza się dobrze. Stary lakier i korozję usuwa się całkowicie, często przez piaskowanie lub szkiełkowanie. Ewentualne ubytki aluminium trzeba wcześniej naprawić, bo powłoka ich nie wypełni. Przed wygrzewaniem koło zdejmuje się z opony, a zawory i czujniki ciśnienia demontuje.
Przy felgach warto zapytać wykonawcę o kilka rzeczy:
- Przygotowanie: czy felga jest piaskowana lub szkiełkowana, czy tylko szlifowana i myta.
- Temperaturę i czas wypalania: zbyt agresywny cykl nie jest wskazany przy odlewach aluminiowych.
- System powłok: podkład, kolor i lakier bezbarwny dają głębszy efekt niż pojedyncza warstwa.
- Kontrolę geometrii: felgę po pracach warto sprawdzić pod kątem bicia.
Dobrze wykonana usługa nie zmienia parametrów koła, ale za bardzo wygrzana lub źle naprawiona felga może stracić wytrzymałość, więc to nie jest miejsce na oszczędzanie na wykonawcy.
Malowanie proszkowe cena: ile kosztuje i od czego zależy?
Orientacyjny koszt malowania surowej stali to ok. 30-60 zł za m², ale to tylko punkt wyjścia. W praktyce malarnie wyceniają często za sztukę, za kilogram albo za partię, a konkretna kwota zależy od wielu składników. Poniższe zakresy mają charakter przykładowy i różnią się regionalnie oraz w czasie.
Na cenę wpływają przede wszystkim:
- Stan podłoża: rdza, stare powłoki i tłuste zabrudzenia wymagają piaskowania lub chemicznego zdejmowania, co podnosi koszt.
- Wielkość i kształt elementu: skomplikowane profile, otwory i wnęki zajmują więcej czasu operatora.
- Rodzaj farby: kolory RAL standardowe są tańsze niż metaliki, struktury czy powłoki specjalne.
- Liczba warstw: podkład plus lakier bezbarwny to dodatkowe przejścia i drugi cykl w piecu.
- Wielkość serii: przy dużej liczbie identycznych elementów cena jednostkowa spada, a pojedyncze sztuki bywają wyceniane z minimalną stawką zlecenia.
- Termin i transport: ekspresowa realizacja i dojazd do dużych konstrukcji zwiększają rachunek.
Przy małych elementach, takich jak felgi czy części motocyklowe, wycena zwykle jest ryczałtowa za komplet. Poproś o wycenę z podziałem na przygotowanie, malowanie i dodatkowe warstwy, bo wtedy łatwiej porównać oferty. Zbyt niska cena często oznacza pominięcie piaskowania lub konwersji chemicznej, a więc krótszą żywotność powłoki.
Jeśli stal ma pracować na zewnątrz, opłaca się zapłacić za pełne przygotowanie i farbę poliestrową. Przy dobrze wykonanej usłudze powłoka potrafi służyć wiele lat bez konserwacji, a przy elementach wewnętrznych nawet dłużej. Przed zleceniem warto zapytać o referencje i sprawdzić, czy malarnia ma własny piec utwardzający odpowiedni do wymiarów Twojego elementu.
Redakcja RodzinaKobiety.pl przygotowuje artykuły z kilku dziedzin, które przenikają się w życiu domowym i zawodowym: nieruchomości i formalności przy zakupie mieszkania, technologie dla domu i małych firm, aranżacja wnętrz, moda, gastronomia od strony prowadzenia lokalu oraz nowoczesny przemysł. Serwis działa od 2025 roku. Publikujemy teksty oparte na przepisach, danych rynkowych i dokumentacji, z regularną aktualizacją treści.